
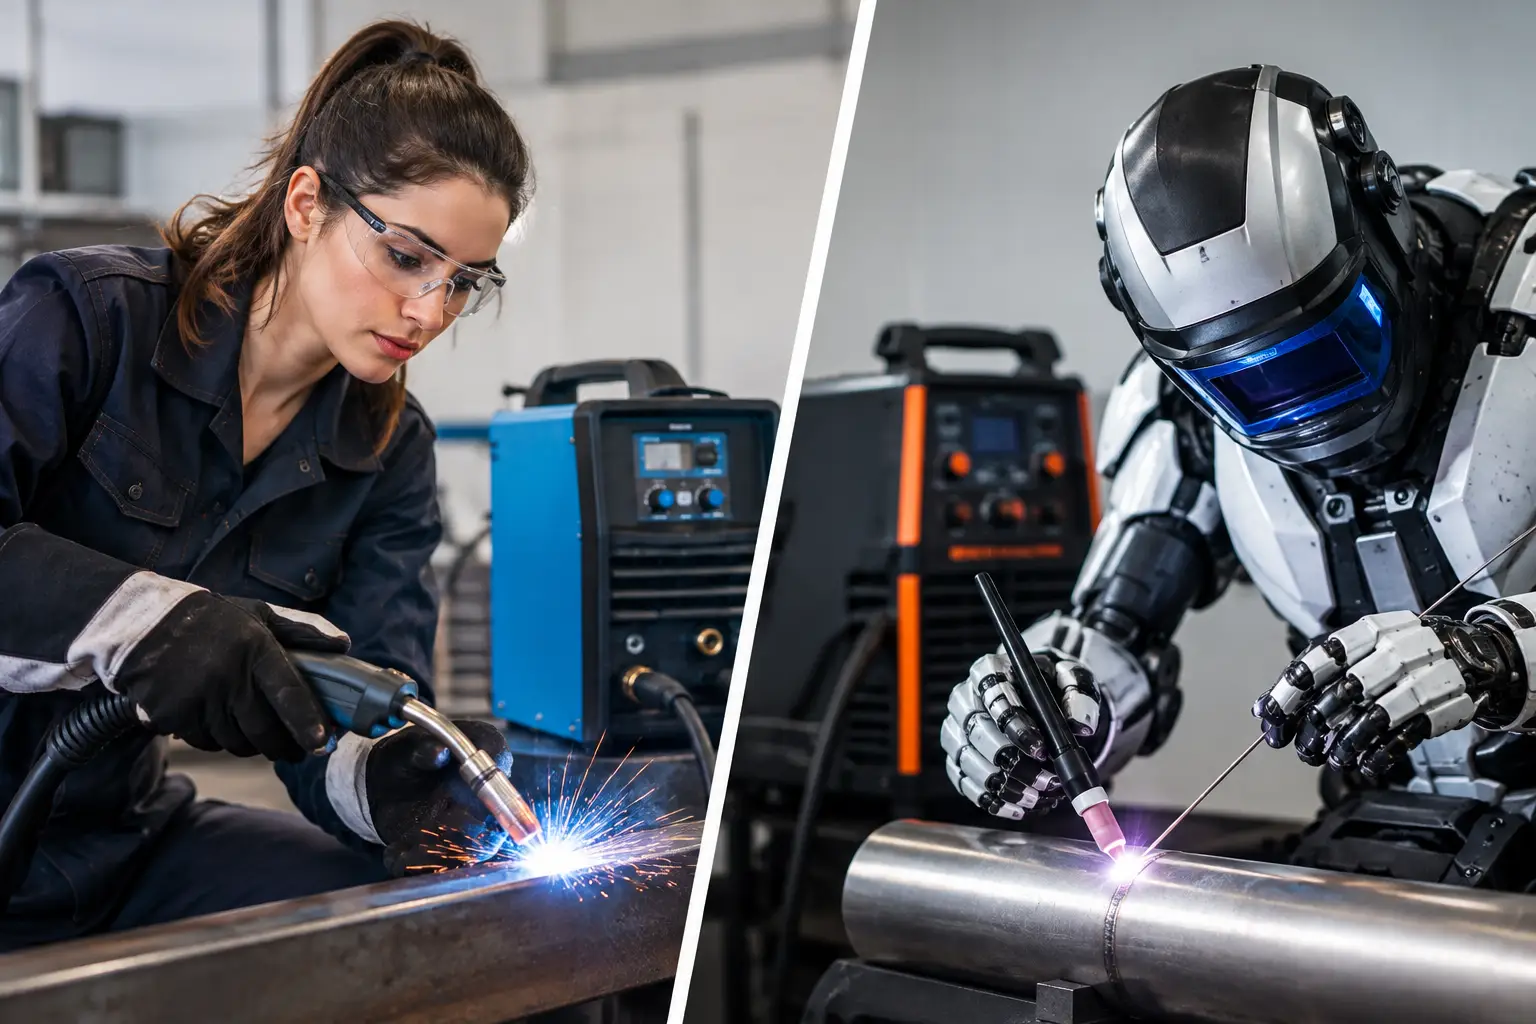
Una reparación de estructura no exige lo mismo que la fabricación de una puerta de acero inoxidable. Ahí está la diferencia práctica al elegir una soldadora MIG versus TIG: no se trata de decidir cuál proceso es “mejor”, sino cuál responde con mayor eficiencia al material, al espesor, al nivel de acabado y al ritmo real de trabajo.
Para un taller, un instalador o un responsable de mantenimiento, una elección correcta ayuda a sostener la productividad y a reducir retrabajos. Para una obra, también significa contar con un equipo que se adapte a las condiciones de campo, la experiencia del operador y los requerimientos de la unión soldada.
Soldadora MIG versus TIG: la diferencia operativa
La soldadura MIG utiliza un alambre continuo que funciona como electrodo y material de aporte. El alambre avanza mediante una antorcha mientras un gas protector cubre el arco. Es un proceso diseñado para avanzar con rapidez y depositar material de forma constante, por lo que es frecuente en fabricación metálica, herrería, estructuras ligeras, reparación y trabajos repetitivos.
La soldadura TIG trabaja con un electrodo de tungsteno que no se consume. El aporte, cuando se requiere, se incorpora manualmente con una varilla independiente. El gas protector también es fundamental, pero el control del arco y del baño de fusión recae mucho más en la técnica del operador. Por eso se utiliza cuando la limpieza, la precisión y la apariencia del cordón tienen un peso importante.
En términos sencillos, MIG prioriza velocidad y facilidad de avance; TIG prioriza control fino y calidad visual. Sin embargo, esa comparación cambia según el tipo de metal, la posición de soldadura, el ambiente de trabajo y la capacitación disponible.
Cuándo una soldadora MIG es la opción adecuada
Una MIG suele ser una elección funcional cuando el objetivo es producir más uniones en menos tiempo. Al trabajar con alambre continuo, el operador no necesita detenerse con la misma frecuencia para cambiar o alimentar una varilla. Esto favorece tareas con cordones largos, ensamblaje de perfiles, fabricación de bastidores, portones, racks, soportes y reparaciones sobre acero al carbono.
También es un proceso accesible para operadores que comienzan a soldar, siempre que reciban capacitación y ajusten correctamente voltaje, velocidad de alambre, polaridad y flujo de gas. La curva de aprendizaje suele ser más corta que en TIG, porque la antorcha integra el suministro de aporte.
La MIG resulta especialmente útil cuando se trabaja con espesores medios y se requiere mantener un ritmo constante. En una jornada de fabricación con muchas piezas similares, esa continuidad puede marcar una diferencia importante en tiempos de ejecución.
No obstante, la rapidez no corrige una preparación deficiente. Superficies con óxido, pintura, grasa o humedad afectan el resultado, generan porosidad y reducen la calidad de la unión. Antes de soldar, conviene limpiar el área y revisar que el gas protector, la punta de contacto y el rodillo de arrastre estén en condiciones adecuadas.
Limitaciones de MIG en campo y acabados finos
El gas protector de MIG puede verse afectado por el viento. En exteriores, una corriente de aire puede dispersarlo y dejar el baño de fusión expuesto a contaminación atmosférica. Para trabajos de obra se necesita valorar si habrá protección física contra el viento o si las condiciones cambian a lo largo del día.
Además, aunque una MIG puede entregar cordones limpios con una configuración correcta, no suele ser la primera opción para acabados visibles de alta exigencia en acero inoxidable o aluminio delgado. En estos casos, controlar el calor con mayor precisión evita deformaciones y mejora la presentación final.
Cuándo una soldadora TIG ofrece mejores resultados
La TIG tiene sentido cuando cada cordón requiere atención al detalle. Es una opción habitual en fabricación de acero inoxidable, aluminio, tubería, componentes delgados, mobiliario metálico de alta vista y piezas donde una salpicadura excesiva o un cordón irregular pueden obligar a invertir tiempo adicional en desbaste y acabado.
Su principal ventaja es el control. El operador puede regular la aportación de material, dirigir el calor con precisión y trabajar con un arco más estable en zonas delicadas. Este nivel de control ayuda a reducir perforaciones en lámina delgada y a manejar transiciones complejas, aunque exige buena coordinación manual y práctica constante.
En aluminio, una soldadora TIG con corriente alterna es una solución frecuente porque permite trabajar sobre la capa de óxido superficial y lograr uniones de buena calidad. En acero inoxidable, TIG permite conservar una apariencia más limpia, siempre que se controlen la limpieza, el gas y el aporte correcto para el material.
La contrapartida es la velocidad. TIG generalmente avanza más lento que MIG, especialmente en uniones largas o series de fabricación. También requiere un operador con mayor dominio técnico. Si el trabajo consiste en unir decenas de perfiles de acero al carbono en poco tiempo, TIG puede entregar un gran resultado, pero quizá no sea el proceso más eficiente para cumplir el programa de producción.
El estado del material sigue siendo decisivo
TIG exige una preparación muy cuidadosa. El metal debe llegar limpio, sin contaminantes y con una junta correctamente ajustada. La suciedad visible, el aceite y los residuos afectan el arco y comprometen el acabado. En aluminio, la limpieza previa adquiere todavía más relevancia por su capa de óxido.
También hay que considerar la elección del tungsteno, la preparación de su punta, el tipo de gas y el diámetro de la varilla de aporte. Son detalles que influyen directamente en la estabilidad del arco y en el comportamiento del cordón. Una buena máquina no reemplaza esos controles de proceso.
Material, espesor y aplicación: cómo decidir
El acero al carbono es uno de los materiales donde MIG suele ofrecer una respuesta productiva para fabricación, montaje y reparación. Si se trabaja en interiores o en un área protegida, con piezas de espesor medio y necesidad de avance continuo, este proceso normalmente facilita el trabajo diario.
Para acero inoxidable, la decisión depende del acabado esperado. MIG puede utilizarse en ciertos trabajos de producción, pero TIG es preferible cuando la apariencia del cordón, el control térmico y una terminación más limpia son prioritarios. En tubería o piezas expuestas, esa diferencia puede justificar el menor ritmo de avance.
En aluminio, ambos procesos pueden ser adecuados con el equipo y la configuración correspondientes. MIG se utiliza para mayor deposición y productividad en espesores adecuados, mientras TIG aporta mayor control en secciones delgadas, reparaciones precisas y piezas de mayor exigencia estética. No conviene elegir solo por el material: hay que revisar espesor, preparación, posición y tipo de junta.
Si la aplicación será en exteriores, el gas protector debe entrar en la decisión. Tanto MIG como TIG son sensibles al viento. Una cortina, una zona resguardada o un procedimiento de trabajo bien planeado pueden evitar defectos que después obligan a reparar.
Lo que debe revisar antes de seleccionar el equipo
La capacidad de amperaje es necesaria, pero no debe ser el único criterio. Un equipo debe responder al rango de espesores que se atenderán de forma habitual, no solo a un trabajo ocasional. También conviene revisar su ciclo de trabajo, es decir, el tiempo que puede operar a determinada salida antes de requerir enfriamiento. En jornadas continuas, este dato tiene impacto directo en la continuidad operativa.
En MIG, revise si la alimentadora de alambre ofrece un arrastre estable, qué diámetros de alambre admite y si el sistema está preparado para el tipo de material que se va a soldar. Para aluminio, por ejemplo, la alimentación requiere especial atención para evitar atascos o deformación del alambre.
En TIG, confirme si el equipo trabaja con corriente directa o alterna según los materiales previstos. Para acero e inoxidable, la corriente directa cubre muchas aplicaciones. Para aluminio, normalmente se requiere corriente alterna. Funciones como alta frecuencia, control de pulso y pedal remoto pueden ser útiles, pero solo aportan valor cuando corresponden al tipo de trabajo y a la habilidad del operador.
La disponibilidad de consumibles también forma parte de una compra profesional. Boquillas, puntas de contacto, difusores, tungstenos, porta-electrodos, antorchas, pinzas de tierra y reguladores deben considerarse como parte del sistema de soldadura, no como accesorios secundarios.
La elección correcta depende del flujo de trabajo
Una empresa de estructuras metálicas que fabrica soportes y bastidores en serie suele aprovechar mejor una MIG. Un taller que fabrica barandales de acero inoxidable, componentes decorativos o piezas delgadas de precisión puede obtener mejores resultados con TIG. Muchos negocios requieren ambos procesos porque sus servicios no se limitan a una sola aplicación.
También es válido comenzar con el proceso que cubra la mayor parte de los trabajos actuales y dejar previsto el crecimiento. Comprar equipo con base en la aplicación frecuente evita sobredimensionar la operación o terminar con una máquina que no responde a las necesidades diarias.
Antes de definir una soldadora, describa con claridad qué materiales trabaja, qué espesores son comunes, si el equipo operará en taller o campo y qué nivel de acabado solicita su cliente. Con esa información, la asesoría de un distribuidor autorizado permite comparar capacidades reales y equipar el trabajo con mayor certeza. La mejor elección es la que mantiene sus proyectos avanzando con calidad, seguridad y continuidad.